


联系我们

精密钢管30crmo精拉管技术先进
更新时间:2026-11-06 23:54:10 ip归属地:吉安,天气:阴转小雨,温度:16-18 浏览次数:1 公司名称: 正昊钢管(吉安市泰和县分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 7/kg |
| 发货期限 | 3-5天 |
| 供货总量 | 8988896 |
| 运费说明 | 电议 |
| 产品材质 | 齐全 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 适用领域 | 机械 化工 建材 |
| 产地 | 山东 |
| 材质 | 45# |
| 品牌 | 正昊 |
| 范围 | 精密钢管30crmo精拉管供应范围覆盖江西省、吉安市、泰和县、吉州区、青原区、吉水县、峡江县、新干县、永丰县、遂州县、万安县、安福县、永新县、井冈山市等区域。 |
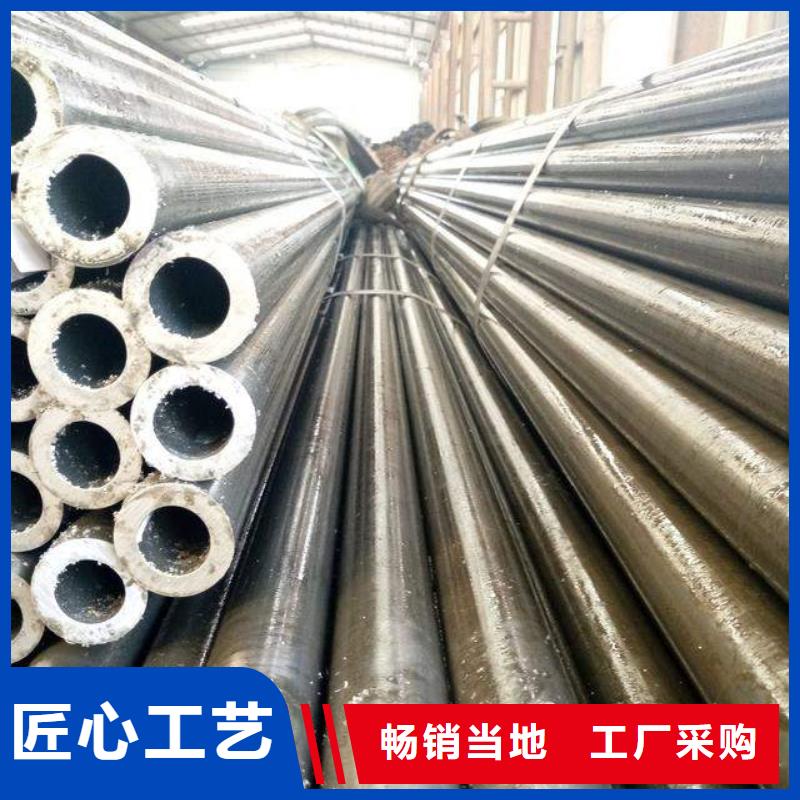



为客户提供质量好的 气缸活塞杆、精密活塞杆、空心活塞杆、高频活塞杆、加工活塞杆、45号镀铬活塞杆产品是我们不懈努力追求的目标。合理的价格、完善的售后服务是本厂不变的宗旨。正昊钢管(吉安市泰和县分公司)郑重承诺:“决不让一件不合格的 气缸活塞杆、精密活塞杆、空心活塞杆、高频活塞杆、加工活塞杆、45号镀铬活塞杆产品流入市场;决不让一次服务令您失望”。我公司生产的产品价廉!欢迎世界各地的朋友来我厂参观指导、洽谈业务,愿与每位客户携手共进,共创美好的未来。让 气缸活塞杆、精密活塞杆、空心活塞杆、高频活塞杆、加工活塞杆、45号镀铬活塞杆产品说话,用质量经营,始终把客户的利益放重要位置”的经营理念,以严格的管理、产品使客户得到理想的回报。


规格:热轧管外径32~630mm。壁厚2.5~75mm。冷轧管外径5~200mm。壁厚2.5~12mm。 外观质量:钢管的内外表面不得有裂缝、折叠、轧折、离层、发纹和结疤缺陷存在。这些缺陷应完全掉,后不得使壁厚和外径超过负偏差。 钢管的两端应切成直角,并毛刺。壁厚大于20mm的钢管允许气割和热锯切割。经供需双方协议也可不切头。 冷拔或冷轧精密 P91精轧管《表面质量》参照GB3639-83。
精轧管是用实心管坯经穿孔后轧制的,按生产方法不同可分为热轧管、冷轧管、冷拔管、挤压管等。
精轧管一般在自动轧管机组上生产。实心管坯经检查并表面缺陷,截成所需长度,在管坯穿孔端端面上定心,然后送往加热炉加热,在穿孔机上穿孔。在穿孔同时不断旋转和前进,在轧辊和顶头的作用下,管坯内部逐渐形成空腔,称毛管。再送至自动轧管机上继续轧制。 经均整机均整壁厚,经定径机定径,达到规格要求。利用连续式轧管机组生产精轧管是较先进的方法。
若欲获得尺寸更小和质量更好的无缝管,必须采用冷轧、冷拔或者两者联合的方法。冷轧通常在二辊式轧机上进行,钢管在变断面圆孔槽和不动的锥形顶头所组成的环形孔型中轧制。冷拔通常在0.5~100T的单链式或双链式冷拔机上进行。




精密无缝钢管材料的强度和硬度增加,塑性变形再结晶温度,但塑性和韧性下降。也被称为冷作硬化。原因是,精密无缝钢管的塑性变形过程中,晶粒滑移,出现位错缠结,细长,破碎和纤维化的粮食,内部精密无缝钢管产生的残余应力。度与加工和表面层的加工和硬化层深度来表示通常比淬火硬度。


精轧管的工艺流程:原材料即带钢卷,焊丝,焊剂。在投入前都要经过严格的理化检验。带钢头尾对接,采用单丝或双丝埋弧精轧管焊接,在卷成钢管后采用自动埋弧焊补焊。成型前,带钢经过矫平、剪边、刨边,表面清理输送和予弯边处理。采用电接点压力表控制输送机两边压下油缸的压力,确保了带钢的平稳输送。采用外控或内控辊式成型。采用焊缝间隙控制装置来保证焊缝间隙满足精轧管焊接要求,管径,错边量和焊缝间隙都得到严格的控制。内焊和外焊均采用美国林肯电焊机进行单丝或双丝埋弧精轧管焊接,从而获得稳定的精轧管焊接规范。焊完的焊缝均经过在线连续超声波自动伤仪检查,保证了的螺旋焊缝的无损检测覆盖率。若有缺陷,自动报警并喷涂标记,生产工人依此随时调整工艺参数,及时缺陷。采用空气等离子切割机将钢管切成单根。